设备保护罩批量定制:从手工亚克力到注塑量产,单批交期缩短至 1 天
项目背景
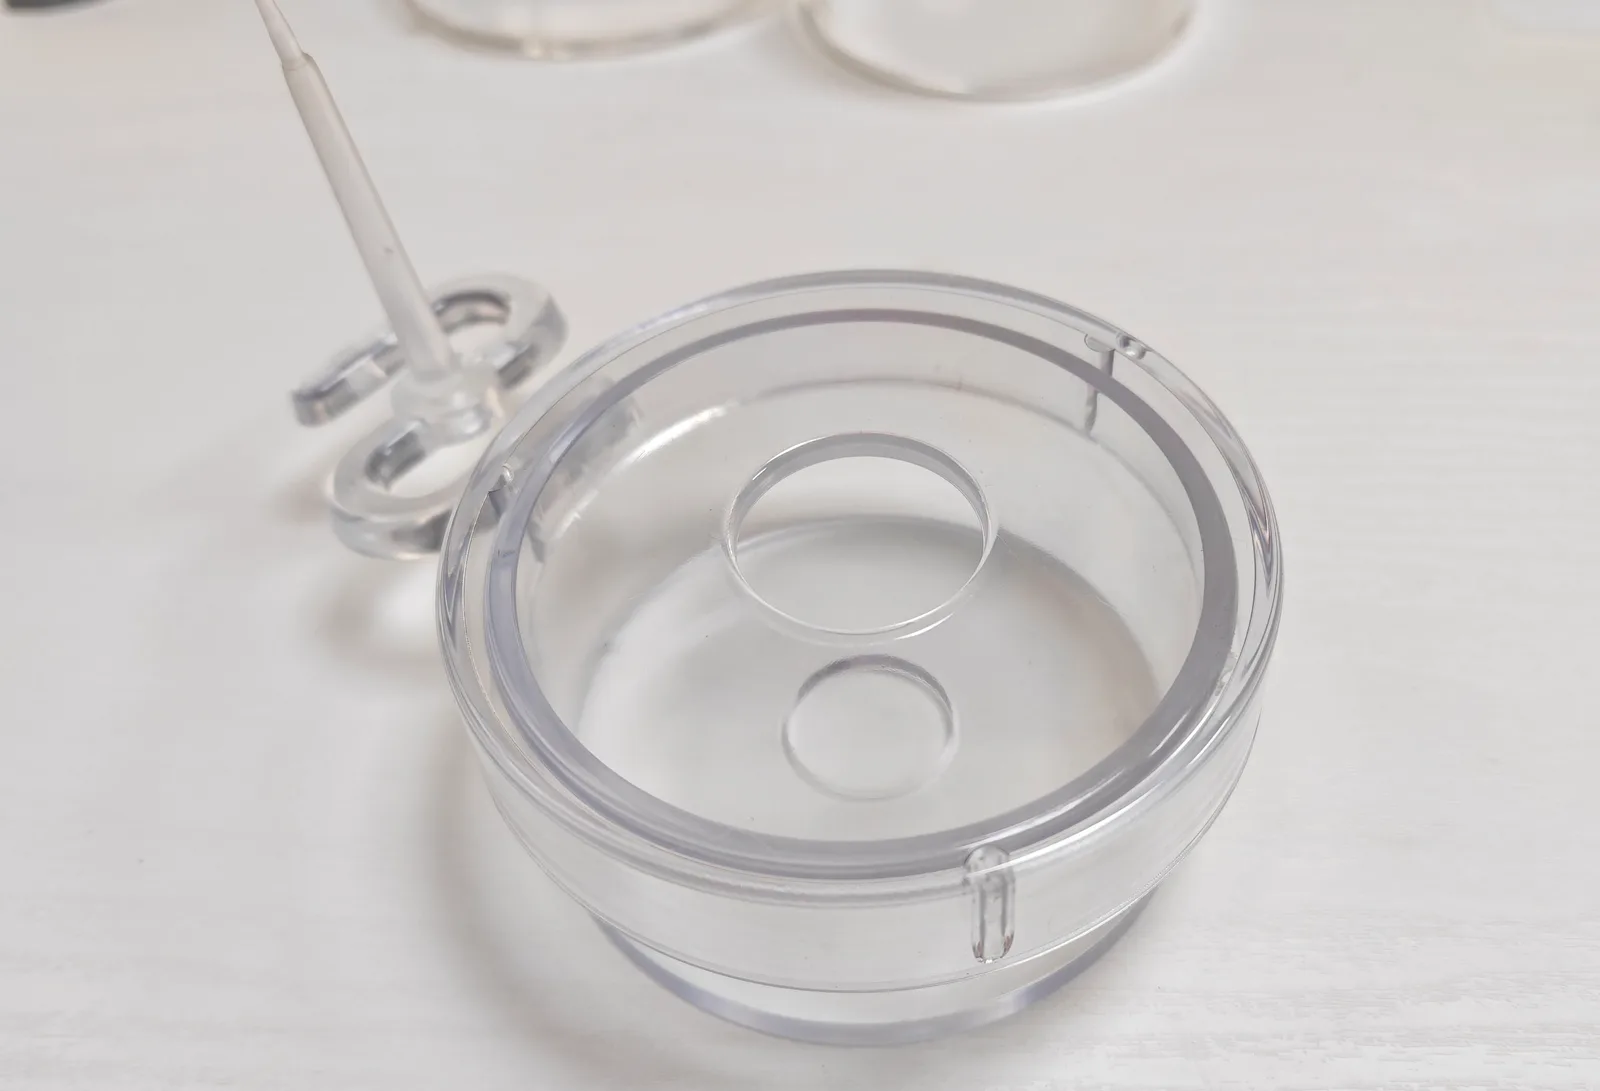
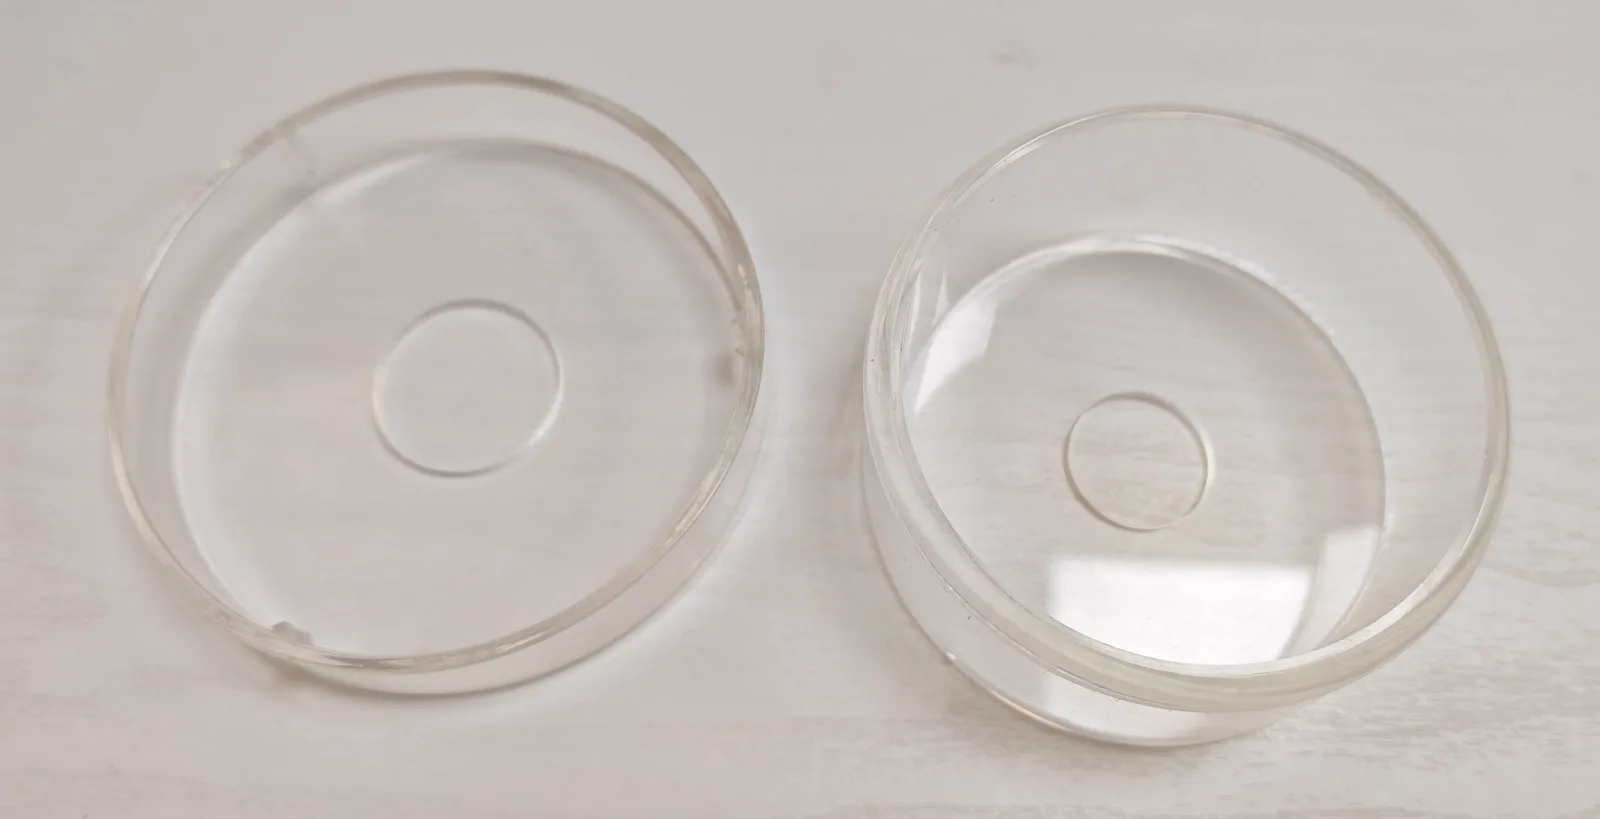
客户为其终端设备配套批量保护罩。产品结构并不复杂——由底座与盖子两部分组成,但要求明确:盖子与底座之间要有稳定的过盈配合,装配后紧固不松动,同时可反复开合;终端客户对通透度、外观细节与批次一致性要求较高。
项目特点是批量 + 短交期:单批 1000 件,且批次连续、交期卡得紧。
原方案的四个痛点
此前该产品由手工亚克力制作,在实际交付中陆续暴露出问题:
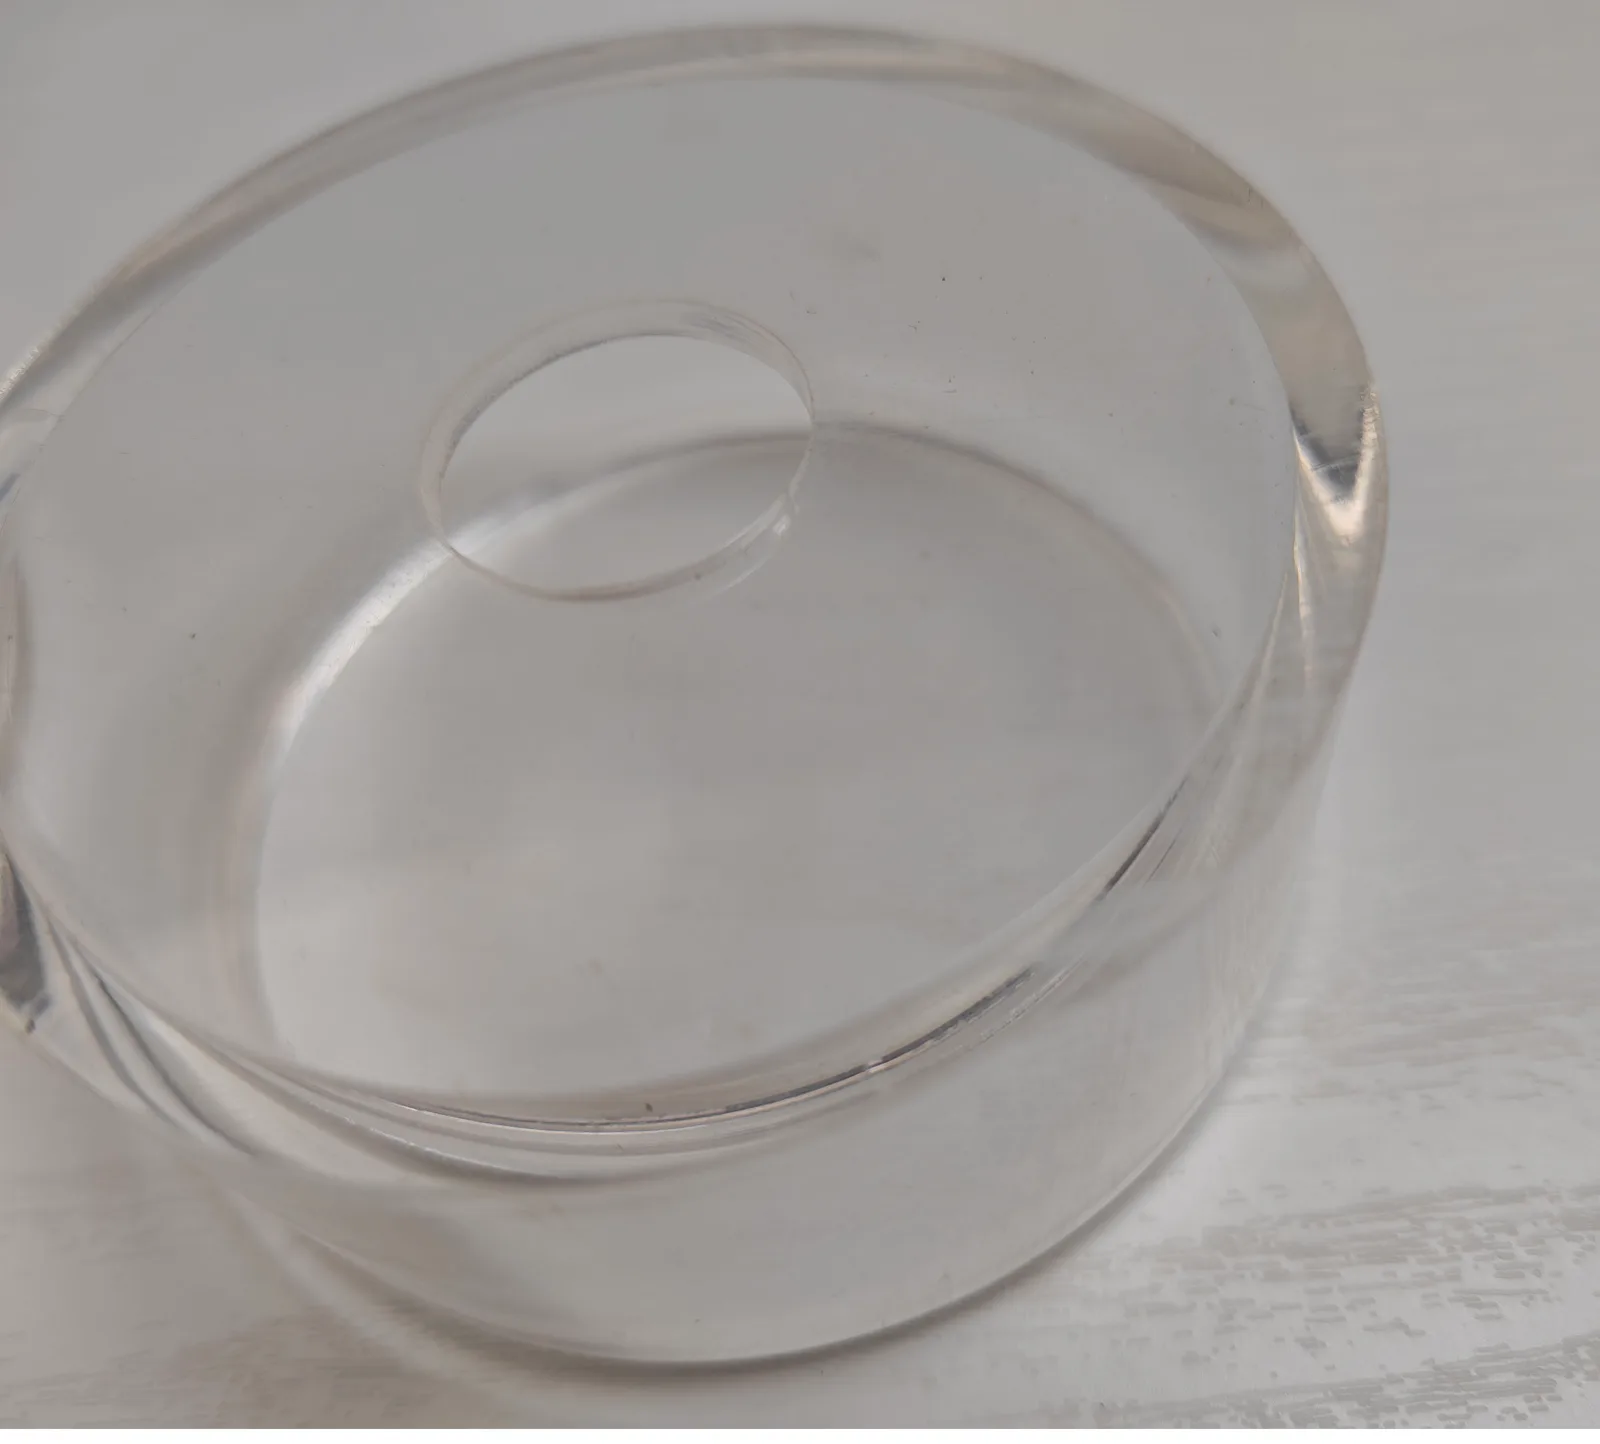
- 尺寸不一致:管体由圆管切割而成,而不同批次的圆管大小本身就存在差异,加上手工粘接的累积误差,同批产品每个件都略有差异。过盈配合对尺寸极为敏感——手工件无法保证过盈量一致,盖子与底座不能通用,只能逐件选配(单配),客户装配现场效率很低。
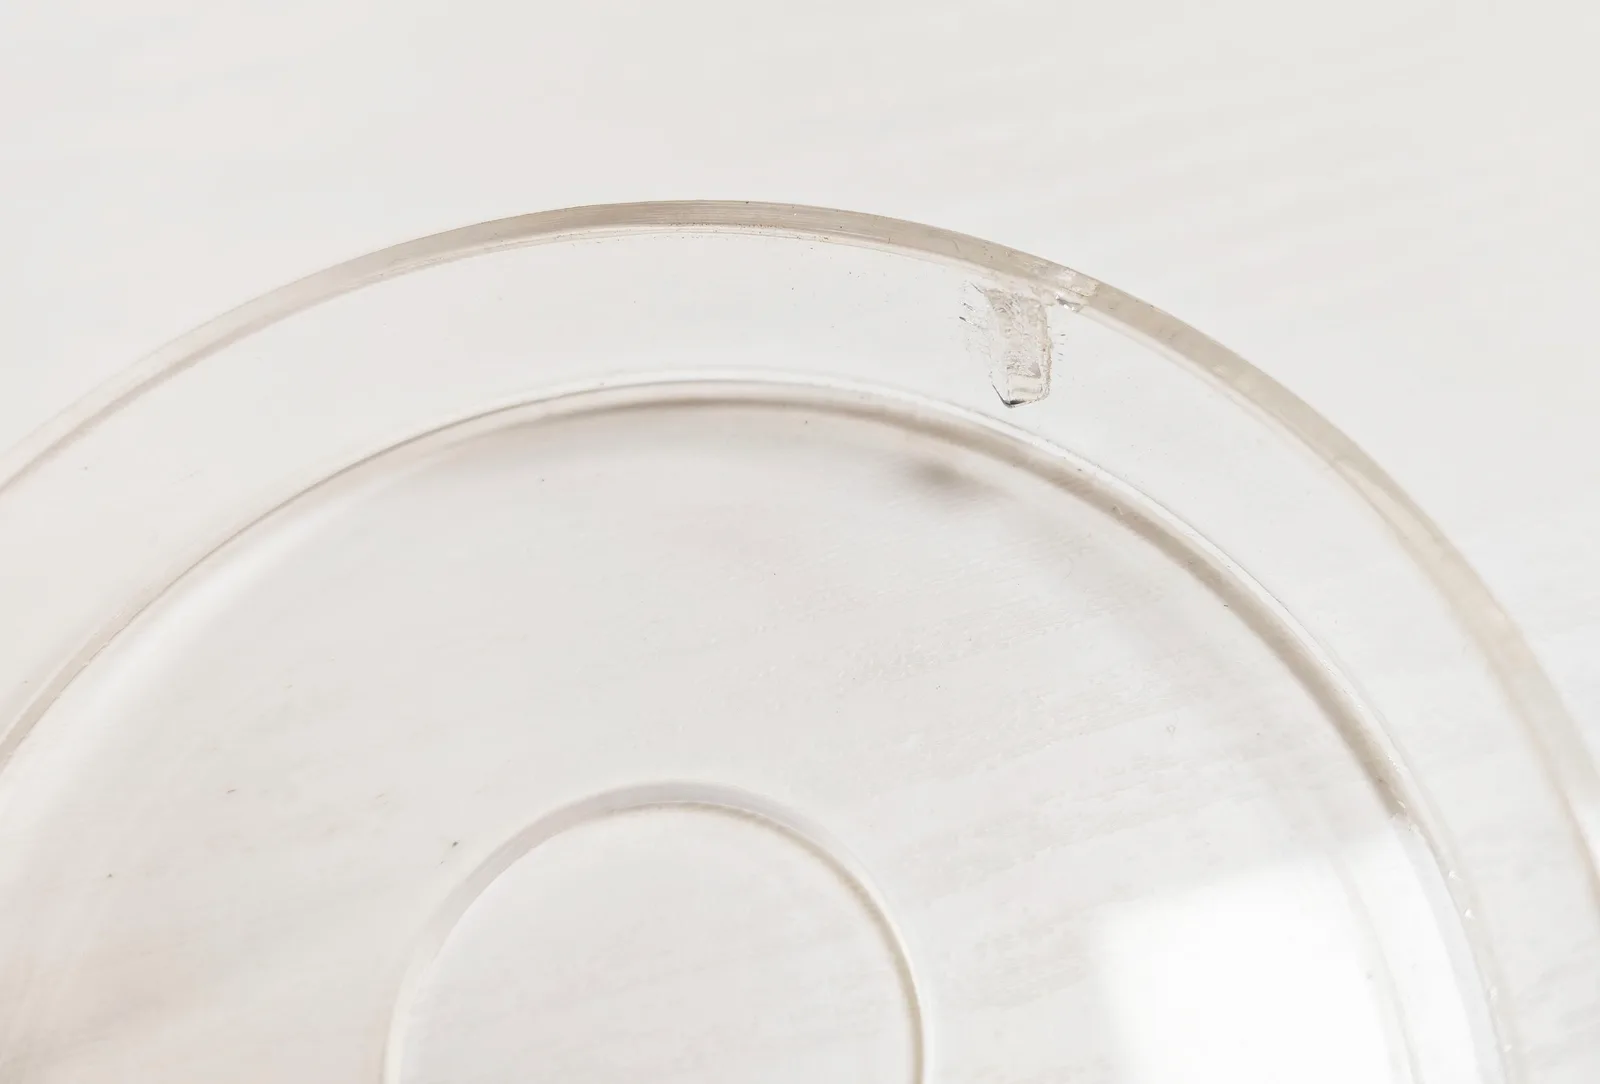
- 细节粗糙:边缘、圆角、孔位处理不统一,外观达不到终端客户的要求。
- 粘接牢度不足:盖子上的卡位依靠粘接固定,使用中经常脱落,是售后投诉的主要来源。
- 交期不可控:手工产能有限,单批 15 天仍频繁拖期,直接影响客户的整机交付节奏。
为什么最终选择注塑,而不是继续手工
客户先后找过多家供应商,希望找到更专业的亚克力制品源头厂家,经同行介绍找到创美嘉。
评估结论是:以创美嘉的手工与 CNC 工艺能力,这款产品完全可以手工达到客户的要求。但把批量与交期一并纳入考量后,注塑成型在一致性、单件成本与交付节奏上都是更优解,因此最终采用开模 + 注塑的方案。
这背后是创美嘉的一项结构性优势——工艺不设限:公司同时具备手工制作、CNC 精密加工、注塑成型与自有模具车间的全套能力。因此工艺路线可以完全按客户的数量、交期、成本与使用工况来定,而不必把一个产品拆给多家供应商、来回协调。手工小批量可行、注塑大批量更优,由同一家判断并执行。
实施结果
完成结构评估与模具开发后转入注塑量产,原方案的四个痛点被逐项解决:
- 尺寸一致性:模具成型取代圆管来料差异与手工累积误差,盖子与底座完全互换,装配时无需再选配,过盈量批次间稳定复现;
- 细节与外观:圆角、孔位、边缘一次成型,细节整齐统一;
- 卡位可靠性:卡扣由模具一体成型,不再依赖粘接,从结构上消除了脱落风险;
- 交期:单批 1000 件,交期由手工的 15 天缩短至 1 天,且可稳定复现。
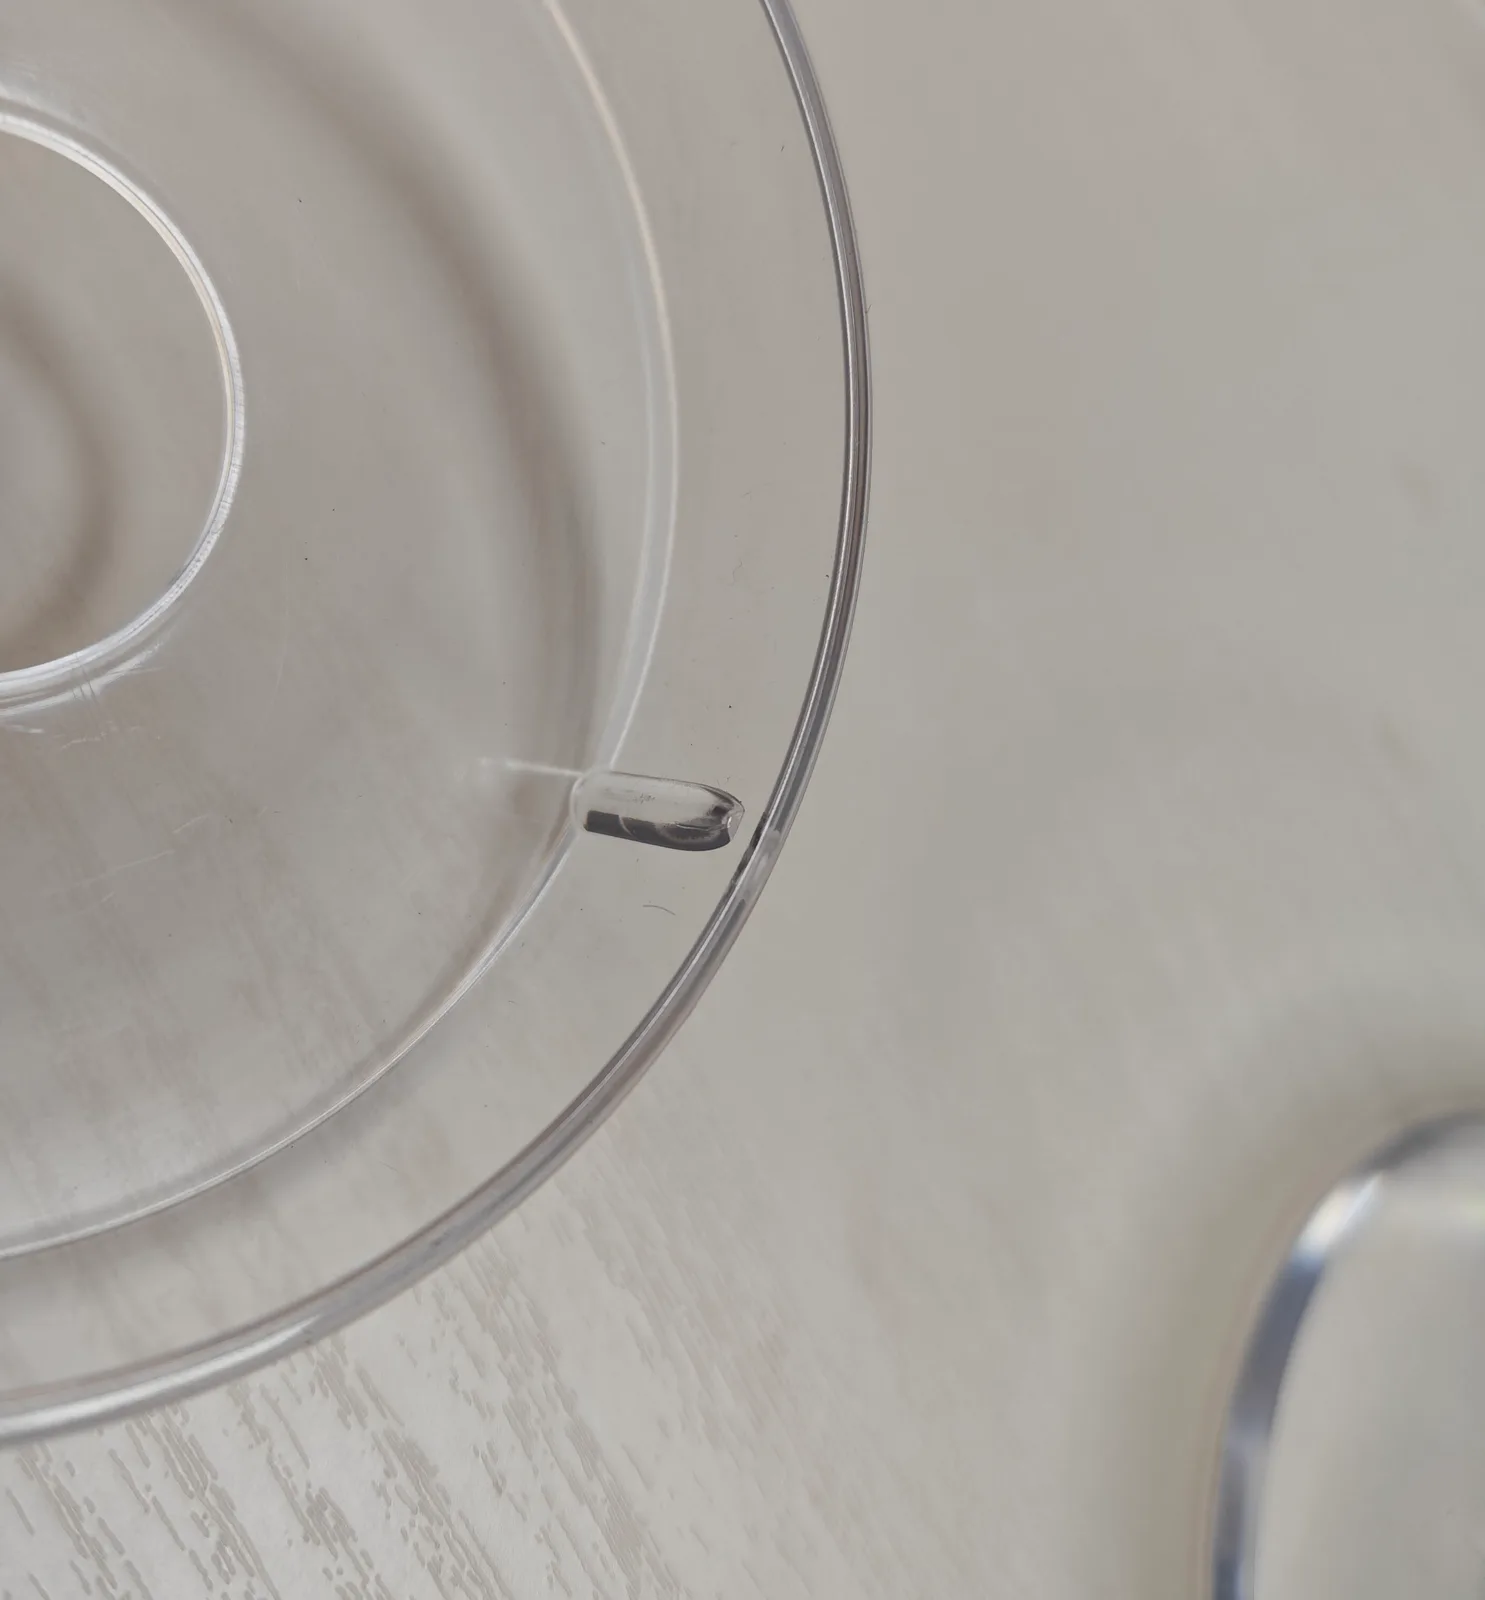
材质可按工况切换:亚克力 / PC
同一套模具与结构,材质可以按使用场景灵活切换:
- 亚克力(PMMA):通透美观,适合对外观、可视性要求高的常规场景;
- PC(聚碳酸酯):韧性好、抗冲击,适合受力、易磕碰的场景。
在本项目中,部分受力要求较高的使用场景改用 PC 后,客户货损大幅下降——零件跌落、碰撞时不易开裂,这是亚克力替代不了的。
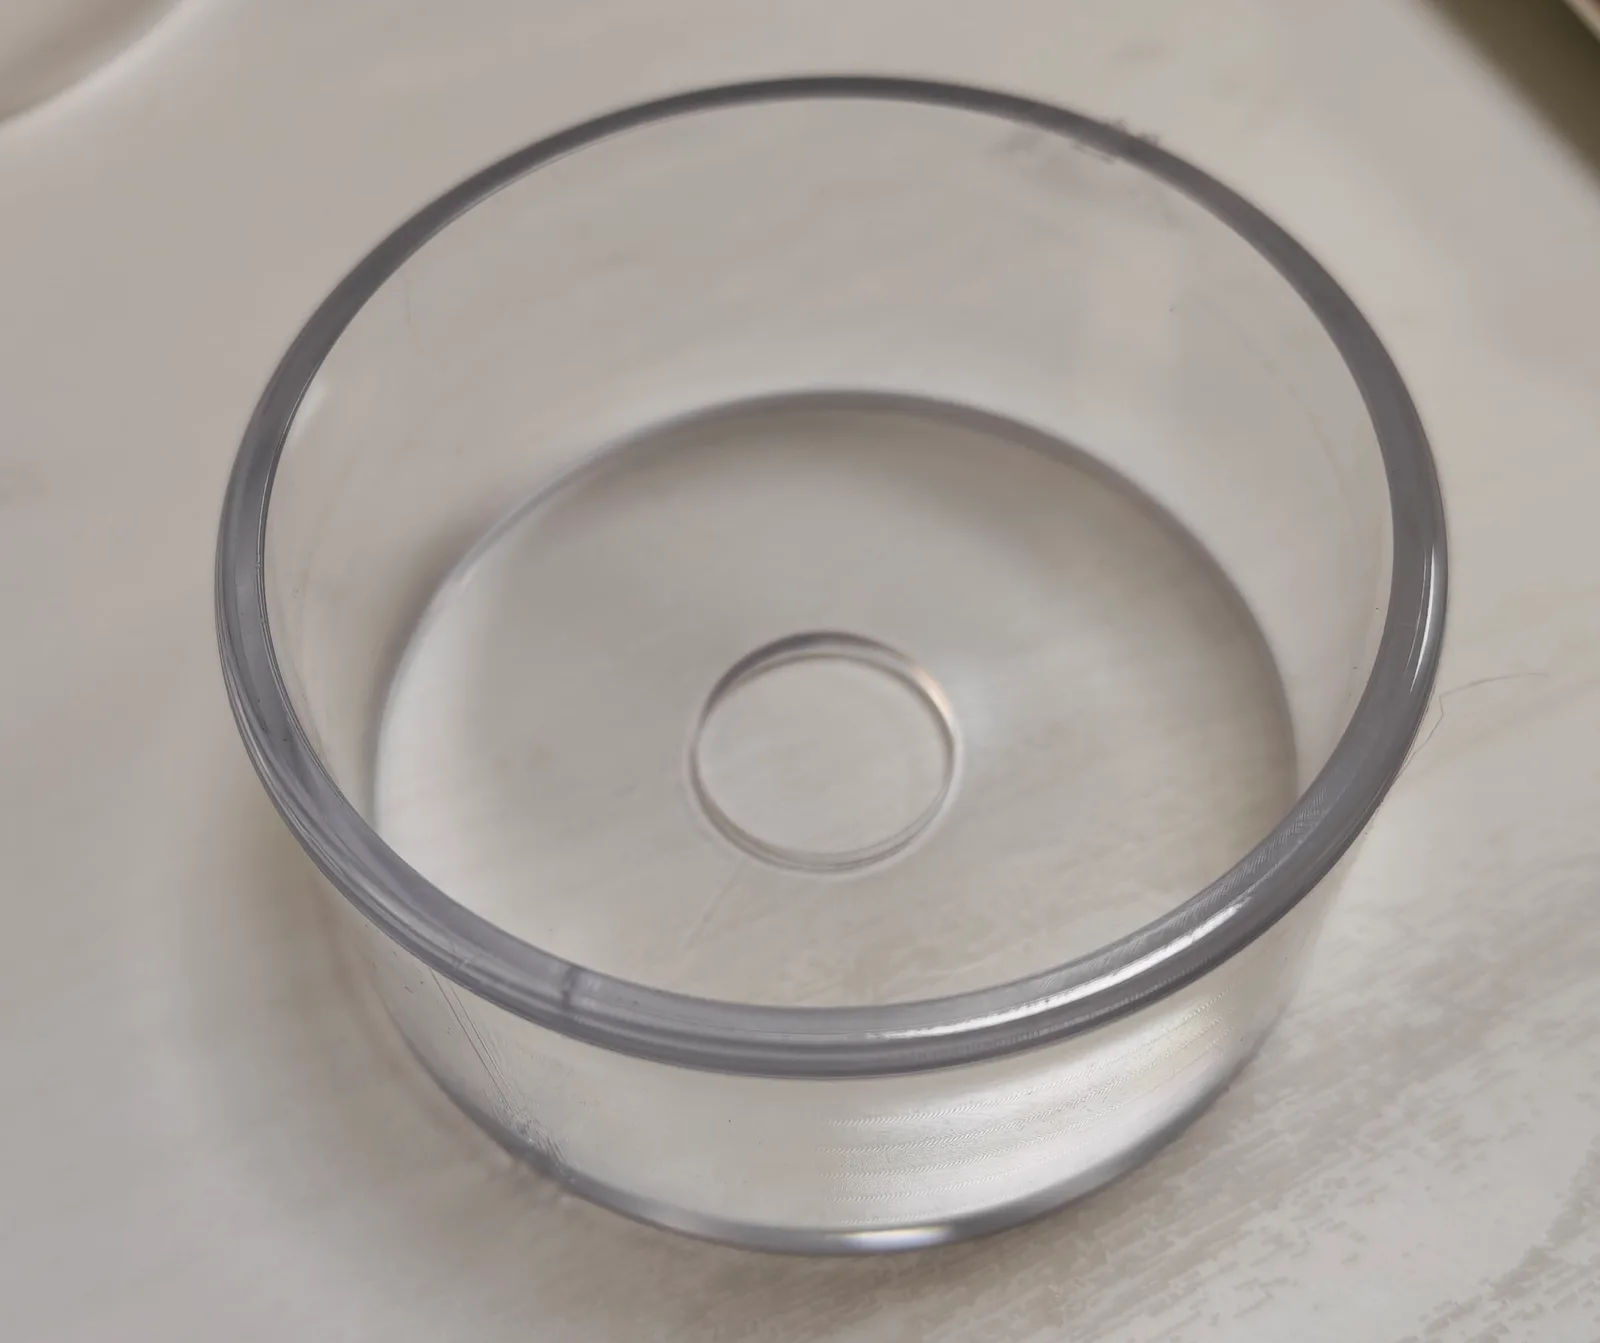
改前改后对比
| 维度 | 原手工亚克力方案 | 创美嘉注塑方案 |
|---|---|---|
| 尺寸一致性 | 逐件有差异,需选配 | 完全一致,免选配互换 |
| 过盈配合 | 过盈量不稳定 | 模具保证,批次稳定 |
| 卡位可靠性 | 粘接固定,易脱落 | 一体成型,无脱落风险 |
| 外观细节 | 粗糙、不统一 | 细节整齐,外观稳定 |
| 单批交期(1000 件) | 15 天,常拖期 | 1 天 |
| 材质选择 | 仅亚克力 | 亚克力 / PC 按工况切换 |
能力小结
创美嘉深耕精密亚克力与工程塑料制造三十余年,具备从手工制作、CNC 加工到注塑成型、模具开发的全套工艺,能够按客户的数量、交期与使用工况灵活选择工艺与材质,为自动化、半导体、医疗、新能源等行业提供零件配套。
如果您的产品也面临批量保护罩、底座与盖子过盈配合、卡扣结构、手工件一致性差或交期跟不上等问题,欢迎来图评估,我们会给出工艺与材质的最优建议。