PC 板冷弯与冷折:最小半径、折弯参数与回弹补偿
先说结论
- PC(聚碳酸酯,Polycarbonate)板可以冷弯,但最小弯曲半径 = 板厚 × 150,且 AR 硬化板除外;需要更小的半径,应改用热成型。
- 冷折(cold folding)只适合薄板,折弯半径与角度有硬性上限,超出表值不要做。
- 冷折必须过弯约 25° 补偿回弹(spring-back),而且零件要等数天应力平衡后才呈现最终形状,折完当天不是终态。
- 冷折、冷弯件严禁接触侵蚀性化学品。
一、冷弯:最小半径是板厚的 150 倍
除 AR 硬化板外的所有 PC 板材均可冷弯(cold bending),条件是弯曲半径不小于 150 倍板厚:
最小半径 = 150 × 板厚
按此计算几种常用厚度:
| 板厚 | 最小弯曲半径 |
|---|---|
| 2mm | 300mm |
| 3mm | 450mm |
| 5mm | 750mm |
| 10mm | 1500mm |
也就是说,冷弯做出的是大圆弧——设备护罩的大弧面、弧形挡板、曲面观察窗这一类;不要指望冷弯做出小圆角。设计时若圆角半径小于 150×板厚,应当改热成型;如果结构上不适合整体成型,也可以把该部位改为分件拼接或机加工(平面加工参数可参考《PC 板加工参数指南》)。
对装在金属框架上的弧形板件,还要同步考虑热膨胀余量,相关计算见《PC 板与亚克力板变形控制》一文。
二、冷折:参数表(不得超过)
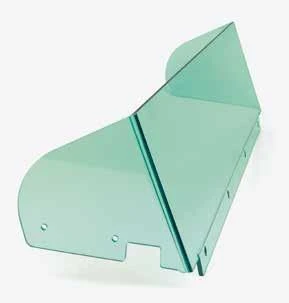
冷折是在常温下用折弯机沿折弯线把薄板压出折角,效率高、不用加热,但以下 guide values(参考上限)不应超过:
| 板厚(mm) | 折弯半径(mm) | 最大折弯角 |
|---|---|---|
| 1 ~ 2.5 | 2 | 90° |
| 3 和 4 | 3 | 90° |
| 5 和 6 | 4 | 60° |
三条使用要点:
- 仅限薄板。冷折应限制在薄板上;表中没有 6mm 以上的档位,不要自行外推参数。
- 参数因机而异。压力、折弯刀角度等条件不同,每台设备都可能需要试错,才能找到正确的折弯设定。
- 边缘高应力。冷折会在折弯线附近的材料边缘区域产生高应力——这正是下一条化学品禁忌的原因。
三、回弹补偿:过弯约 25°,数天后才定型
冷折完成后材料会立即发生回弹(松弛),因此折弯时要比目标角度多弯约 25°,即”过弯补偿”。
另一个容易踩坑的地方:零件不是折完就是最终形状。折弯产生的内部与外部应力需要几天时间才能平衡,之后零件才呈现最终形状。落实到生产流程上:
- 折弯设定按”目标角度 + 约 25°”;
- 尺寸检验与配钻、装框等后道工序,应等零件定型后再做,不要折完当天按最终角度去配合。
四、化学品禁忌
工程上的硬性要求:避免使用侵蚀性化学品,尤其是冷折件和冷弯件。折弯区应力水平高,接触侵蚀性介质会显著增加开裂风险。这条要求应写进来料检验与清洁规范:清洗选中性清洁剂、禁用溶剂类擦洗,具体做法见《PC 板清洁指南》。
五、常见问题
Q:3mm 板能不能冷折出 120° 的角?
不能。参数表规定 3–4mm 板最大折弯角 90°、折弯半径 3mm,表值不应超过。需要更大角度时改用热弯(线弯)或热成型工艺。
Q:为什么折好的件过几天角度又变了?
这是正常现象:过弯 25° 补偿回弹后,内外应力需数天平衡,零件才达到最终形状。终检与装配应安排在定型之后。
Q:硬化(AR)板可以冷弯吗?
硬化(AR)板是冷弯规则的例外。硬化板如有成型需求,请与板材供应商确认可行工艺,不要直接套用普通板的参数。
创美嘉可以做什么
创美嘉(无锡)配备热弯(线弯)、冷折设备与 PC/亚克力精密加工能力,可按您的图纸完成 PC 板的大弧面冷弯、薄板冷折与后续精加工,典型应用包括设备防护罩、观察窗与检修门板。来图沟通时,我们会先复核最小半径、折弯角度与回弹补偿的可行性,再安排试折与定型后的终检。
参考资料
- [1] Exolon® Technical Manual Solid(模克隆/Makrolon® 板材,现 Exolon®),第 5 章 Forming:https://www.exolongroup.com/index.php/fuseaction/download/lrn_file/mf0261_e_210502.pdf